 nl

Armature DC-motorgids: lamineringen, wikkelingen en keuzes voor kernassemblage
Een converterlijn stuurt drie gelijkstroommotorreductoren van 24 V met permanente magneet aan bij 1.800 tpm. Bij ongeveer 4.500 draaiuren begint één unit zichtbaar te vonken op de borstelkasten en verliest bij dezelfde belasting ongeveer 6% van zijn snelheid. De wikkelingen zijn schoon getest. De fout zit in het anker: een gegroefde commutator, een rotorstapel die een paar honderdsten van een millimeter excentrisch loopt sinds een herbouw, en het bodemmateriaal op nauwelijks 60% van hun oppervlak borstelt.
De conclusie eerst: het anker is het roterende wikkelsamenstel dat stroom voert, de veldflux afsnijdt en koppel produceert. De commutator en borstels zorgen ervoor dat de stroom in de goede richting stroomt terwijl de rotor draait. In een DC-machine worden deze onderdelen samen beoordeeld, niet één voor één. Een lamineerstapel die aan strakke braam- en concentriciteitsgrenzen wordt gehouden, is weinig waard als de commutator niet rond is, en een perfecte commutator kan een stapel vol interlaminaire kortsluitingen niet redden.
Wat volgt is een praktisch beeld van de ankerzijde van een gelijkstroommotor: het magnetische circuit, de wikkeling, de commutatielimiet en hoe de kern daadwerkelijk wordt gekocht, van proeflamineringen tot serielevering.
Hoe het anker koppel produceert en waar commutatie bijt
Twee relaties verklaren de meeste bankmetingen aan een geborstelde gelijkstroommotor, en beide wijzen rechtstreeks terug naar het anker.
- Koppel: T ≈ k · Φ · Ia, veldflux vermenigvuldigd met ankerstroom.
- Terug-EMK: E ≈ k · Φ · ω, die stijgt met de snelheid en de bedrijfsstroom instelt op een gegeven voedingsspanning.
- Huidig pad: toevoer, borstel, commutatorsegment, ankerspoel, retourborstel.
- Afkoop: de commutator keert de spoelstroom om wanneer elke spoel de magnetische nulleider passeert, zodat de spoelstroom wisselt, ook al is de voeding gelijkstroom.
- Ankerreactie: de eigen magnetomotorische kracht van het anker kantelt en verzwakt het hoofdveld en verschuift de neutrale as. Bij hoge stroom lijkt dit op vonken op de achterste borstelrand en een klein verlies aan koppel per ampère.
Magnetisch circuit
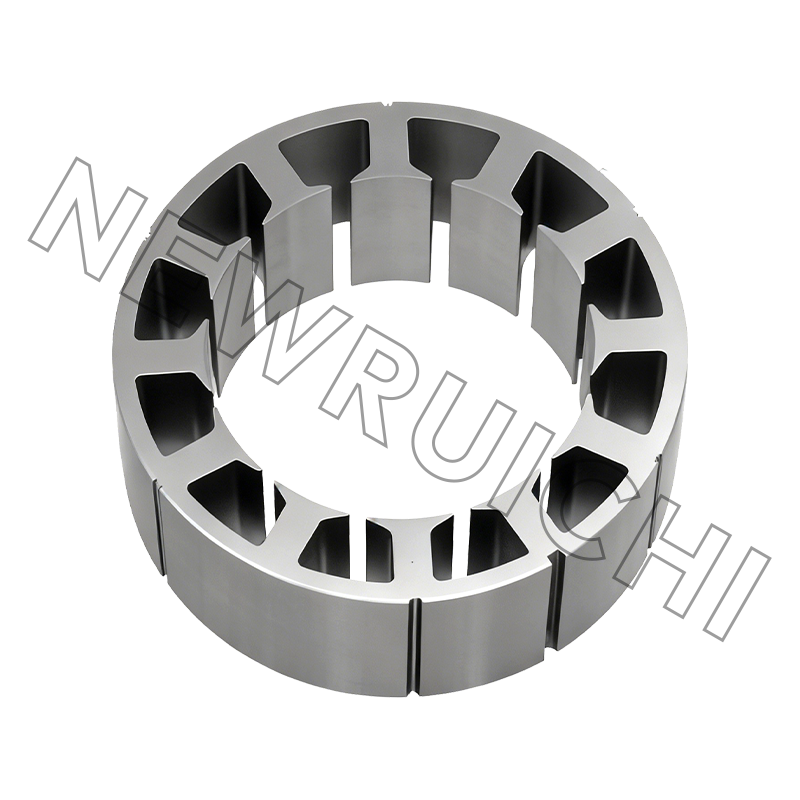
Rotor- en statorlamellen worden gestapeld uit niet-georiënteerd elektrisch staal, normaal gesproken 0,35 mm of 0,50 mm. Een dunnere meter vermindert het wervelstroomverlies, maar verlaagt de stapelfactor en verhoogt de kosten per kilogram, dus het is zelden een gratis verbetering.
Wikkeling
Kopervulling, draaddikte en einddraailengte bepalen het I²R-verlies. Isolatieklasse F of H bepaalt hoeveel thermische marge u mag gebruiken voordat de wikkeling het beperkende deel is.
Afkoop
Borstelkwaliteit, veerdruk, excentriciteit van de commutator en ondersnijdingsdiepte bepalen de vonkvorming. Een slingering groter dan ongeveer 0,02 mm manifesteert zich meestal als borstelgeluid, lang voordat deze zich als een storing manifesteert. Daarom was de bovenstaande fout traceerbaar na 4.500 uur in plaats van na 500 uur.
Ankerspanning of veldcontrole: beslis voordat u koopt
Het snelheidsbereik is een controlebeslissing, maar beperkt het ontwerp van het anker. Ankerspanningsregeling, gebruikt onder de basissnelheid, levert een ruwweg constant koppel en een brede draaiing – de gebruikelijke keuze voor transportbanden, invoerrollen en positioneringsassen. Veldverzwakking, toegepast boven de basissnelheid, levert ruwweg constant vermogen op, maar de commutatiemarge neemt af naarmate de flux afneemt en de veldtoevoer stabiel moet blijven onder belasting.
PWM-drives op 20 kHz en hoger houden de stroomrimpel en de daarmee gepaard gaande extra ankerverwarming klein; controleer daaronder de borstel- en kernverliezen bij de werkelijke draaggolffrequentie in plaats van aan te nemen dat het gegevensbladnummer geldt. In serie gewikkelde motoren kunnen niet op dezelfde manier veldverzwakt worden, omdat veld en anker dezelfde stroom delen. Gebruik seriegeschakelde aandrijvingen of weerstandsregeling en accepteer dat de snelheidsregeling zachter zal zijn.
Drie manieren om de rotorstapel te bouwen, en wat elke manier kost
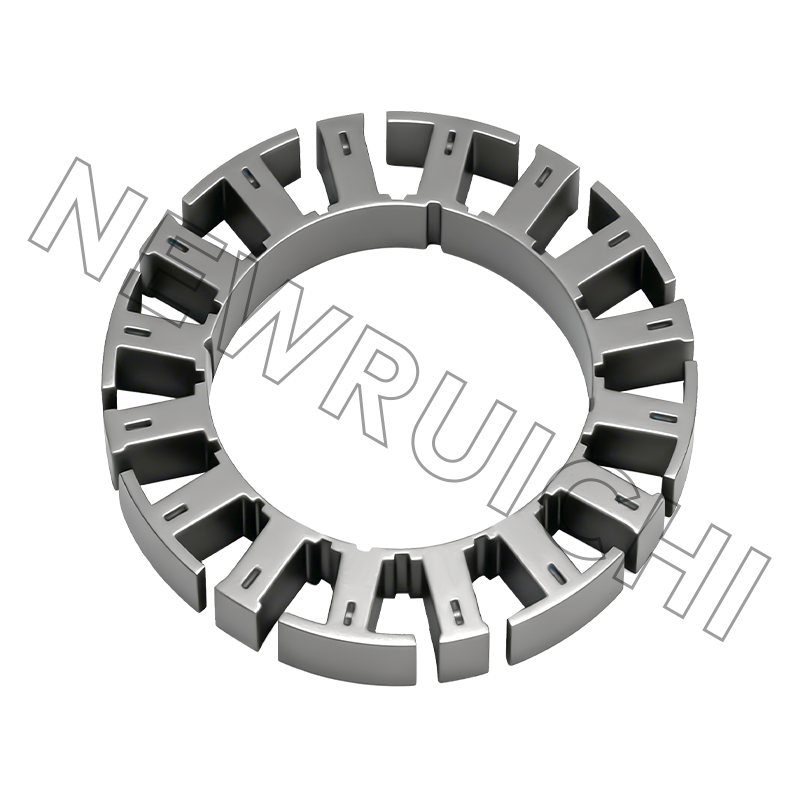
De afweging is niet abstract. Een in elkaar grijpende stapel bespaart gereedschapsgeld, maar de inkepingen zorgen voor lokale verzadiging en metaal-op-metaal contact. Een met lijm gebonden stapel houdt de isolatielaag intact en meet doorgaans het laagste kernverlies, ten koste van bevestigingsmateriaal en uithardingstijd. Gelaste stapels zitten ertussen en worden gekozen als de mechanische integriteit van een lange stapel meer dan een paar watt uitmaakt. Waar de interlockgeometrie de beslissende factor is, is het gedrag van in elkaar grijpende gelamineerde kernen bij precisieassemblages is het de moeite waard om te herzien voordat de tekening wordt bevroren.
Als het ontwerp nog open is, is het kopen van rotor- en statorlamineringen op tekening de snelste manier om stapelconstructies te vergelijken voordat je een dobbelsteen kiest.
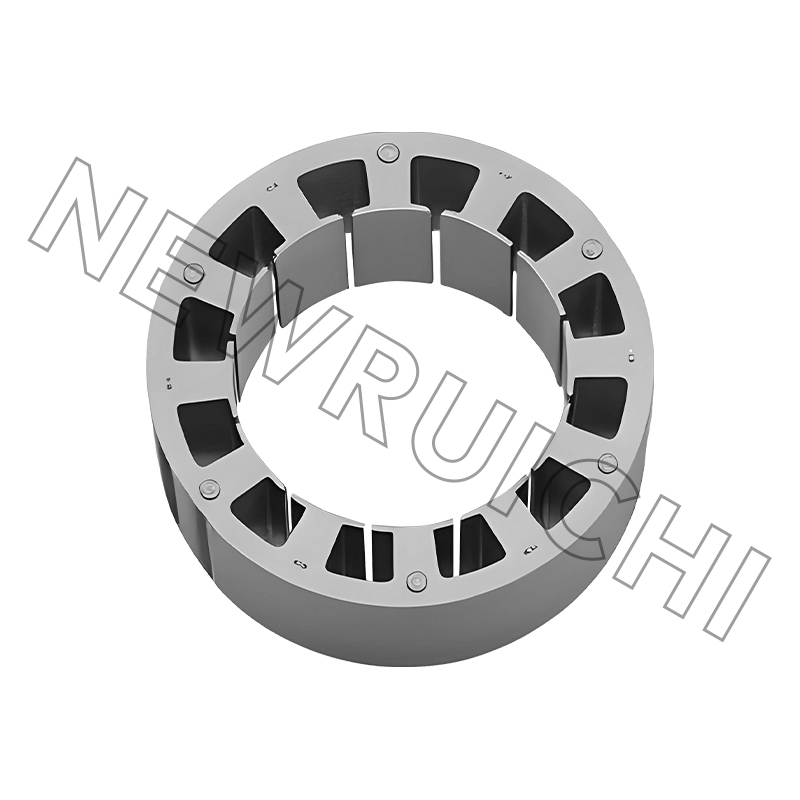 DC-motorstator- en rotorlamineringen Op maat gemaakte stator- en rotorlamineringen ondersteunen stapelvergelijkingen in de ontwerpfase voordat er gereedschap wordt ingezet, waardoor het magnetische verlies en de pasvorm van de montage kunnen worden geëvalueerd. Bekijk Product →
Verliezen die u niet op het gegevensblad zult vinden
Een datasheet geeft één efficiëntiecijfer op één werkingspunt. De verdeling tussen verliesmechanismen bepaalt of het anker warm wordt bij halve belasting of oververhit raakt bij 80% van het vermogen.
Indicatieve splitsing in een kleine geborstelde gelijkstroommotor bij nominale belasting; werkelijke aandelen verschuiven met fluxdichtheid, snelheid en borstelkwaliteit.
Het koperverlies schaalt met het kwadraat van de stroom, dus een overbelasting van 10% voegt ruwweg 21% meer warmte toe aan de wikkeling. Dat is de reden dat borstel- en wikkelfouten zelden voorkomen bij de stroomsterkte die op het etiket staat afgedrukt. Kernverlies wordt vastgesteld door de fluxdichtheid, de staaldikte en het aantal interlaminaire kortsluitingen, wat betekent dat een stapel met een bekraste coating zelfs zonder belasting opwarmt - een nuttige diagnose wanneer een geassembleerde motor warm stationair draait.
Waar geborstelde DC-armaturen nog steeds winnen
Brushed DC is niet overal een erfenis. Het houdt stand waar een tweedraadsaansluiting, een hoog startkoppel en een goedkope aandrijving zwaarder wegen dan periodiek borstelonderhoud.
Indicatieve verdeling van de typische vraag naar geborstelde DC-ankers, geen marktstudie.
Elk segment benadrukt het anker anders. Hulpmiddelen in de automobielsector bestraffen thermische cycli en trillingen, medische en mobiliteitseenheden bestraffen akoestisch geluid en de stabiliteit van de commutatorfilm, en elektrisch gereedschap bestrijdt piekstroom. Een stapel die bij één past, past zelden bij alle drie zonder veranderingen in de staalkwaliteit of bouwmethode.
De kern kopen: toleranties, tests en de risico's die u met zich meebrengt
| Kenmerkend | Typische vereiste | Waarom het ertoe doet |
|---|---|---|
| Laminaat braamhoogte | 0,05 mm of minder; 0,03 mm op krappe stapels | Bramen korten aangrenzende lamellen af en verhogen het kernverlies |
| Rotor-OD en asboring | Per tekening, doorgaans ±0,05 mm | Stelt de luchtspleet en aspassing in; excentriciteit komt tot uiting in trillingen |
| Stapellengte | Typisch ±0,2 mm | Verandert de flux- en koppelconstante van eenheid tot eenheid |
| Stapelfactor | 0,95 tot 0,98, afhankelijk van de bouw | Een lagere factor betekent meer koper voor hetzelfde koppel |
| Interlaminaire isolatie | Geen zichtbare coatingschade | Gekraste coating veroorzaakt kortsluiting en lokale hotspots |
| Schuine hoek | Per tekening meestal één sleufsteek | Een onjuiste scheefstand verhoogt het tandwielkoppel en het hoorbare geluid |
| Commutatorslingering na montage | 0,02 mm of beter | Regelt direct het vonken en de levensduur van de borstels |
Waar het aankooprisico zich feitelijk ophoopt, bevindt zich stroomopwaarts van de tekening. Vijf mislukkingen zijn verantwoordelijk voor de meeste geschillen die we tegenkomen:
- Staalkwaliteit vervangt een goedkopere, niet-georiënteerde kwaliteit met hoger verlies.
- Lasspatten of opnieuw aangebrachte vergrendelingen die de stapel plat maken en de lamellen kortsluiten.
- Coatingschade door bulkbehandeling voordat de stapel is verlijmd.
- Materiaal wordt ongetemperd geleverd, waardoor het kernverlies wordt opgeheven zonder ook maar één dimensie te veranderen.
- Kavels gemengd binnen één stapel en verschijnen als eenheidsverstrooiing in de huidige trekking.
Bij volumeprogramma's verplaatst het kopen van een afgewerkte stapel in plaats van losse vellen deze risico's naar de leverancier en wordt de variatie in stapellengte van uw assemblagelijn geëlimineerd.
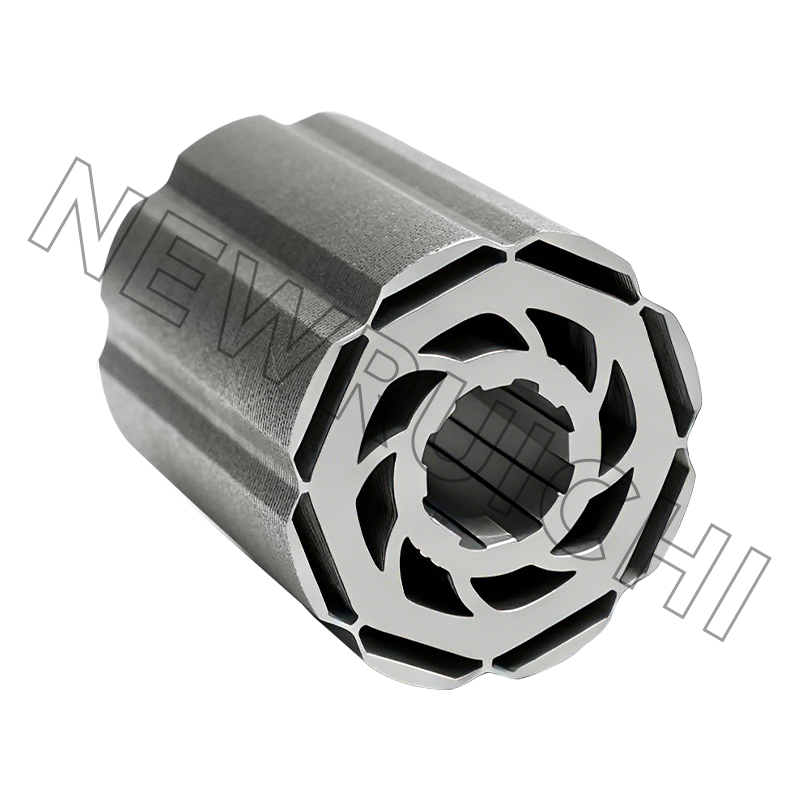
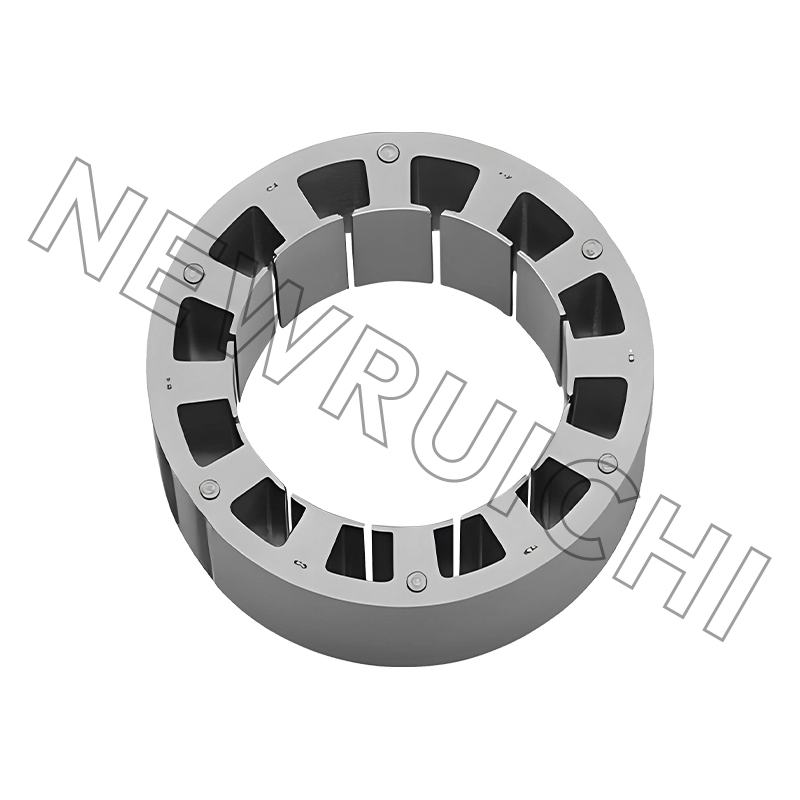 DC-motorstator- en rotorkernconstructies Afgewerkte gelamineerde kernassemblages passen bij volumemotorprogramma's door het stapelrisico naar de leverancier te verschuiven en de variatie in stapellengte op de assemblagelijn te verminderen. Bekijk Product →
Van voorbeeld tot serie: een reeks die stand houdt
1. Tekening- en staalbeoordeling.
Controleer de dikte, kwaliteit, coatinggewicht en stapelopbouw voordat er materiaal wordt gesneden.
2. Lasergesneden monsters.
Een paar honderd stuks, zonder gereedschap, geleverd terwijl het ontwerp nog in beweging is.
3. Proef stapelen en verbinden.
Meet de behaalde stapelfactor en stapellengte aan de hand van de tekening.
4. Fit-, spin- en thermische test.
Luchtspleet, slingering, temperatuurstijging bij nominale belasting en borstelgedrag bij de commutator.
5. Volumetooling.
Stempelmatrijs of laserbatch, afhankelijk van wat past bij de hoeveelheid en het wisselrisico.
6. Eerste artikel en documentatie.
Dimensionaal rapport, materiaalcertificaten en PPAP als het programma betrekking heeft op de automobielsector.
Met lasergesneden monsters kunt u ook een verandering van staalsoort testen voordat u een matrijs maakt. Een kwaliteit van 0,35 mm die een lager kernverlies meet, kan de extra kosten per kilogram wel of niet rechtvaardigen, en een stapelproef beantwoordt die vraag in een week in plaats van een kwart.
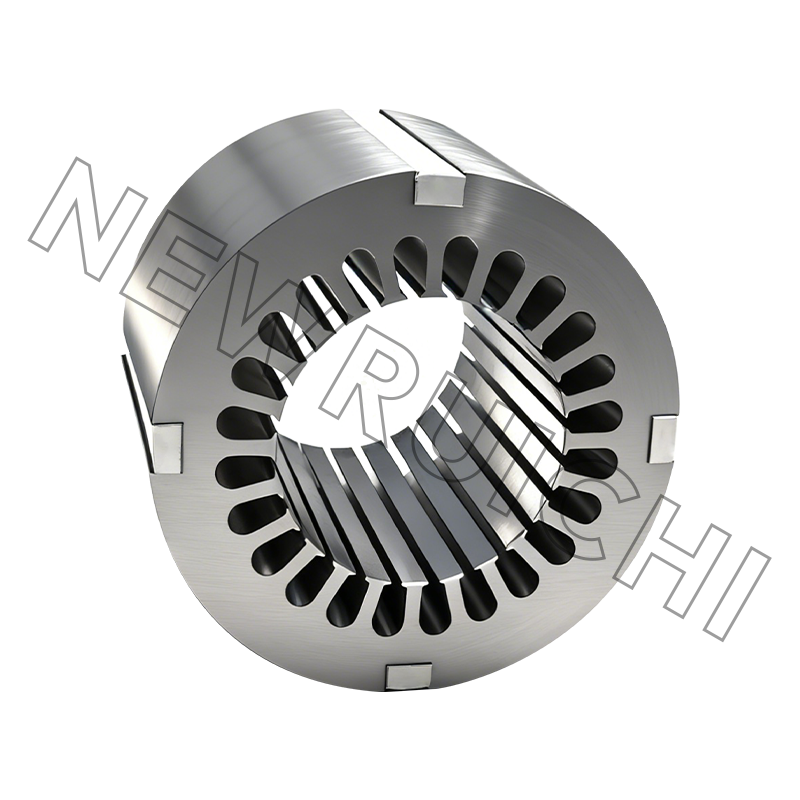
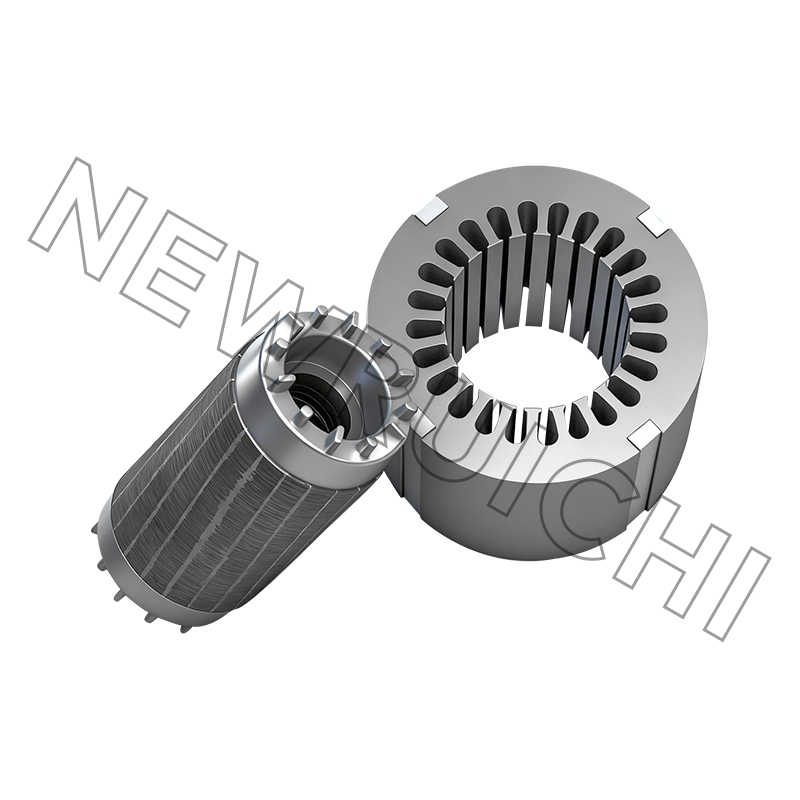
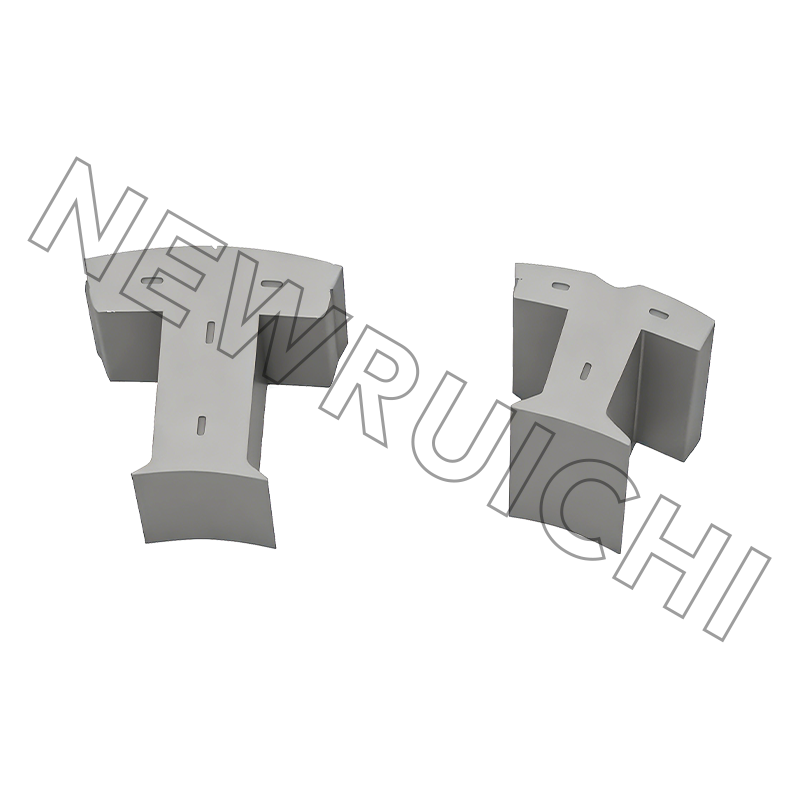
 Lasergesneden stator- en rotorlamineringsmonsters Op maat gemaakte lasergesneden lamineermonsters ondersteunen vroege controles van het motorontwerp en proeven op staalkwaliteit voordat de matrijs wordt ingezet en de volumeproductie plaatsvindt. Bekijk Product →
Na de monsterfase is het laminatie- en kernproductietraject – het snijden van staal, stansen of lasersnijden, gloeien waar gespecificeerd, stapelen door middel van interlock, lijm of las, en eindinspectie – waar leveringsdata worden gewonnen of verloren. Het is de moeite waard om die flow één keer met de leverancier te doorlopen vóór de eerste inkooporder, en niet erna.
Onderhouds- en nalevingsopmerkingen
- Inspecteer de borstels op de helft van de verwachte levensduur, niet op defecten.
- Een uniforme chocoladekleurige commutatorfilm is gezond; vlekkerige film wijst op vervuiling of de verkeerde borstelkwaliteit.
- Houd de veerdruk binnen de specificatie. Lage druk verglaast de commutator, hoge druk zorgt ervoor dat de borstels snel slijten.
- Reinigen met een oplosmiddel dat compatibel is met de wikkelingsisolatie; koolstofstof geleidt.
- Bewaar gestapelde kernen droog en verpakt, omdat interlaminaire roest zich precies als een kortsluiting gedraagt.
Wat de naleving betreft, vallen motorkernen voor autoprogramma's over het algemeen binnen een IATF 16949-kwaliteitssysteem, algemene industriële kernen onder ISO 9001, en gelaste frames en bases onder ISO 3834, waarbij het milieubeheer ISO 14001 volgt. Deze certificaten zijn minder belangrijk als papier en meer omdat de reden waarom eerste-artikelrapporten, materiaalcertificaten en wijzigingsmeldingen binnenkomen zonder te worden achtervolgd.
Niets van dit alles maakt het anker ingewikkeld. Het maakt het specifiek: staalsoort, stapelopbouw, braamlimiet, commutatorslingering. Als u die vier oplost, is het vonkprobleem van 4.500 uur geen mysterie meer.
Uw e-mailadres wordt niet gepubliceerd. Verplichte velden zijn gemarkeerd met *

 Email: [email protected]
[email protected]
[email protected]
 Telefoon/Telefoon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Auteursrecht © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Fabrikanten van stator- en rotorkernen
